Wie belegen SPC und ein Prüfplan die Chargenkonsistenz von Präzisionszahnrädern?
- Teilen
- Ausgabezeit
- 2026/11/9
Wie belegen SPC und ein Prüfplan die Chargenkonsistenz von Präzisionszahnrädern?
SPC und ein Prüfplan belegen Konsistenz nicht von selbst. Die Nachweise müssen zeigen, dass festgelegte kritische Merkmale mit einem fähigen Messsystem geprüft, über die Zeit dargestellt und mit einem Reaktionsplan verknüpft werden. Prüfen Sie bei Präzisionszahnrädern stabile Regelkarten, Fähigkeitswerte zu vereinbarten Grenzen, Chargenrückverfolgbarkeit, Änderungsnachweise und Endprüfdaten gemeinsam.
Merkmale und Messverfahren festlegen
Beginnen Sie mit Zeichnung und Anwendung, nicht mit einer allgemeinen Tabelle. Bestimmen Sie Merkmale, die Passung, Lastverteilung, Geräusch oder Lebensdauer verändern können, etwa Profil, Flankenlinie, Teilung, Rundlauf, Zahndicke, die Bezugsbeziehung zwischen Bohrung und Verzahnung, Härte oder Einsatzhärtetiefe. Ordnen Sie jedem vereinbarten Merkmal Prüfverfahren, Häufigkeit, Stichprobengröße, verantwortlichen Arbeitsgang und Nachweis zu.
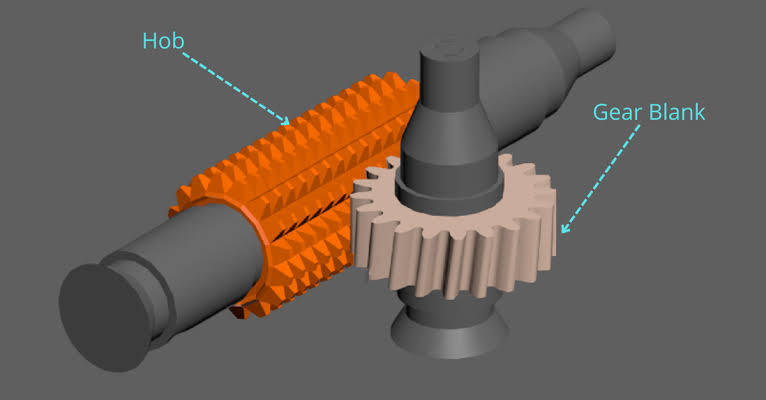
Das Messsystem muss die Toleranz ausreichend auflösen und beherrscht bleiben. Eine saubere Regelkarte gleicht weder gemischte Zeichnungsstände noch ein instabiles Messmittel oder Daten aus unterschiedlichen Bezügen aus. Der PairGears-Leitfaden zur Kontrolle der Zahnradgenauigkeit zeigt, warum Rohling, Bezug, Verzahnungsbearbeitung, Wärmebehandlung, Finish und Endprüfung zu einer durchgängigen Prozessroute gehören.
Stabilität zeigen, bevor Fähigkeit angegeben wird
Stellen Sie jedes kritische Merkmal in Produktionsreihenfolge mit einer zum Datentyp passenden Regelkarte dar. Eingriffsgrenzen beschreiben den beobachteten Prozess; sie ersetzen nicht die Zeichnungs-Spezifikationsgrenzen. Untersuchen Sie Punkte außerhalb einer Grenze sowie nicht zufällige Folgen oder Verschiebungen. Erst wenn Prozess und Messverfahren nachweislich stabil sind, darf die Fähigkeit mit der vereinbarten Spezifikation verglichen werden.
Lassen Sie Datenzeitraum, Untergruppenlogik, Ausschlüsse und Berechnungsmethode angeben. Akzeptieren Sie keinen Cpk-Wert ohne zugrunde liegende Verteilung, Datumsangaben sowie Teile- und Prozessidentität. Ein kundenspezifischer Fähigkeitsgrenzwert ist schriftlich zu vereinbaren; diese FAQ erfindet keinen allgemeinen Bestehenswert.
Jedes Signal mit Reaktion und Chargennachweis verbinden
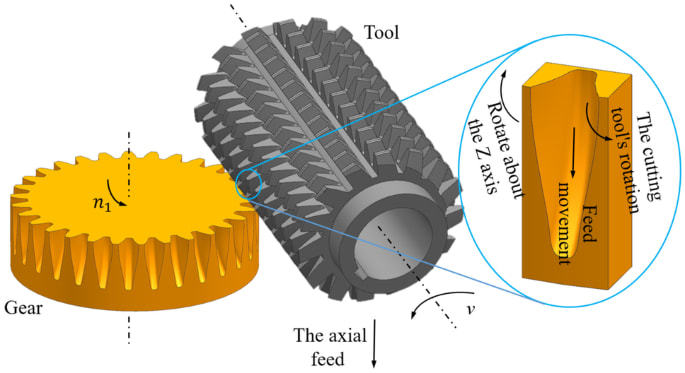
Ein Prüfplan ist nützlich, wenn er die Reaktion auf eine Warnung festlegt: Produktion stoppen oder eindämmen, die letzte nachweislich gute Prüfung bestimmen, betroffene Teile sperren, Werkzeug und Einrichtung prüfen, Ursache beheben, erneut prüfen und die Freigabebefugnis dokumentieren. Verknüpfen Sie diese Nachweise mit Materialcharge, Wärmebehandlungslos, Maschine oder Arbeitsgang, Prüfprotokoll und Versandlos.
Trenddaten und Endprüfung beantworten unterschiedliche Fragen. SPC erkennt Prozessänderungen; die Endprüfung bestätigt das eingereichte Los nach dem Abnahmeplan. Prüfen Sie beides zusammen mit freigegebenen Änderungen, statt einen Endbericht als Beweis für einen dauerhaft stabilen Prozess zu behandeln.
Verwandte Fragen
- Welche QC-Schritte führt PairGears von der Rohmaterialprüfung bis zur Endkontrolle durch?
- Können Sie bei Wiederholaufträgen die Rückverfolgbarkeit vom Rohmaterial bis zur Endprüfung belegen?
- Wie kann ich die Zahnrad-Genauigkeitsklasse eines Lieferanten anhand von Prüfdaten verifizieren?